Tin tức
GIA CÔNG CHI TIẾT CƠ KHÍ CHÍNH XÁC DẠNG TRỤ RỖNG THEO BẢN VẼ – GIẢI PHÁP CHO NGÀNH CÔNG NGHIỆP
Trong lĩnh vực cơ khí chính xác, các chi tiết dạng trụ rỗng có rãnh, lỗ xuyên tâm và bề mặt gia công tinh được ứng dụng trong nhiều cụm máy móc, thiết bị và hệ thống cơ khí công nghiệp. Mặc dù có kết cấu tương đối đơn giản, quá trình chế tạo các chi tiết này đòi hỏi kiểm soát chặt chẽ về kích thước, độ đồng tâm, độ tròn, độ nhám bề mặt và chất lượng các vị trí gia công.
CÔNG TY TNHH SẢN XUẤT VÀ THƯƠNG MẠI VNSEIKO tiếp nhận yêu cầu cung cấp và gia công chi tiết cơ khí chính xác theo bản vẽ, phục vụ doanh nghiệp sản xuất, chế tạo máy, khuôn mẫu và các đơn vị bảo trì thiết bị công nghiệp.
1. Đặc điểm của chi tiết cơ khí dạng trụ rỗng có rãnh
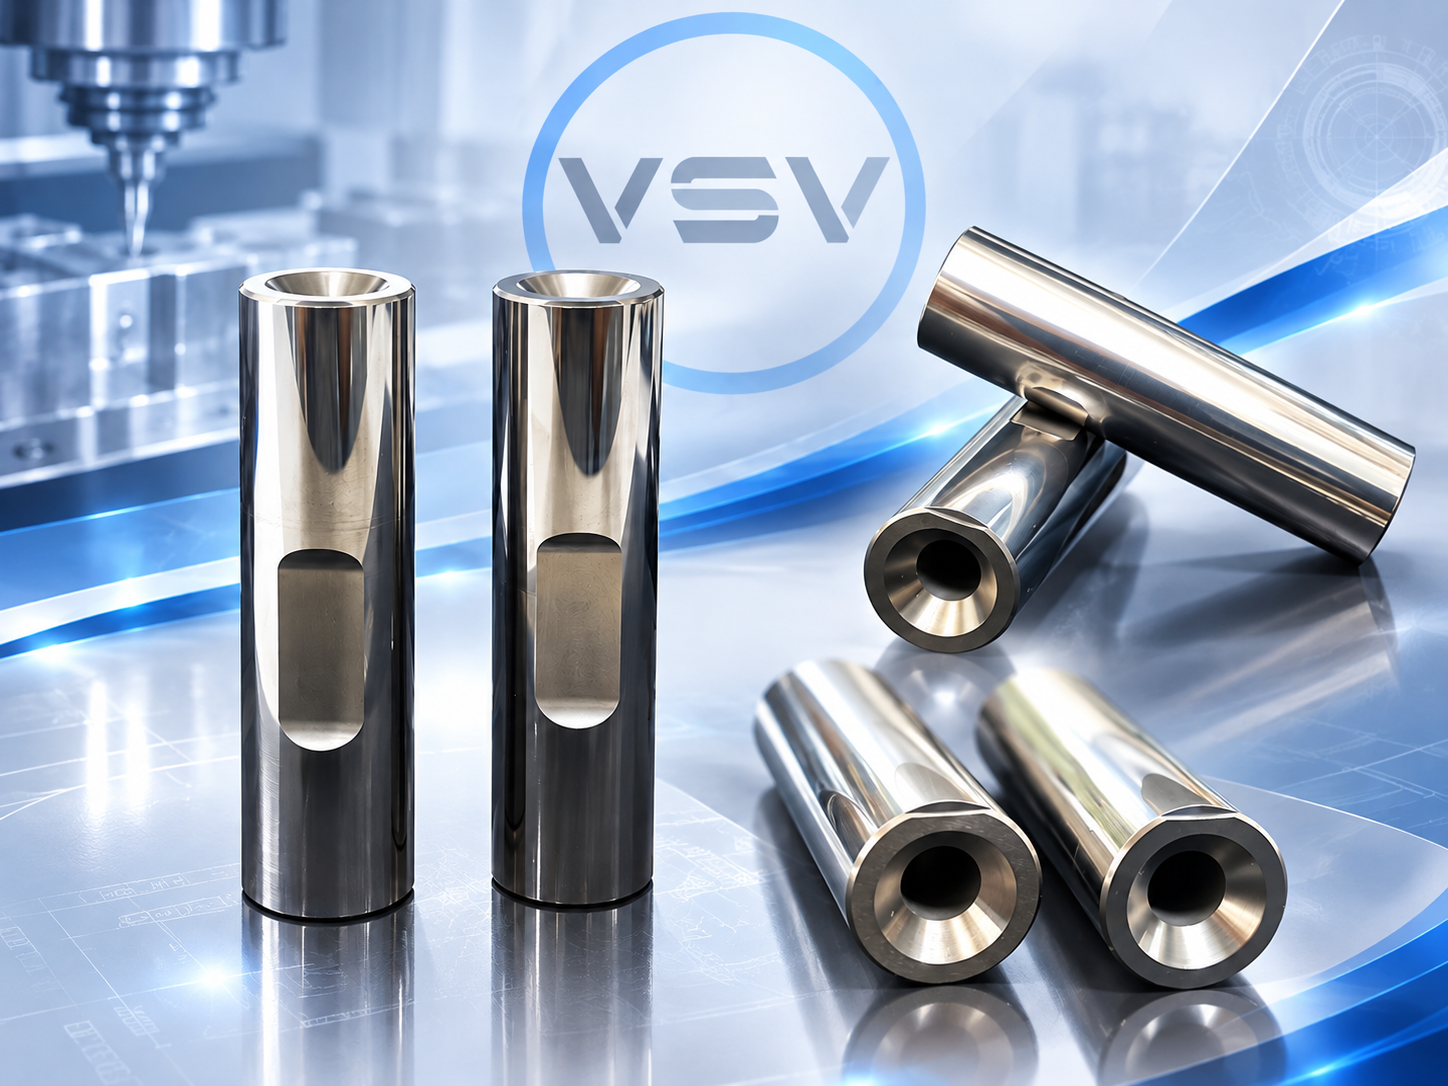
Sản phẩm trong hình ảnh là chi tiết kim loại dạng trụ, được gia công với các đặc điểm nổi bật:
- Thân ngoài có dạng hình trụ, bề mặt sáng bóng.
- Phần tâm được gia công lỗ dọc trục.
- Miệng lỗ có phần vát hoặc mở rộng dạng côn.
- Thân trụ có rãnh hoặc cửa sổ gia công theo chiều dọc.
- Các cạnh, góc và vị trí chuyển tiếp được gia công tạo hình.
- Bề mặt ngoài có độ hoàn thiện cao về mặt quan sát.
Tùy theo bản vẽ thiết kế, các chi tiết tương tự có thể được chế tạo với kích thước, kết cấu, vật liệu và yêu cầu kỹ thuật khác nhau.
2. Yêu cầu kỹ thuật trong quá trình gia công
2.1. Độ chính xác kích thước
Đối với chi tiết dạng trụ rỗng, các thông số quan trọng thường bao gồm:
- Đường kính ngoài và đường kính trong.
- Chiều dài tổng thể của chi tiết.
- Chiều sâu, chiều rộng và vị trí rãnh.
- Kích thước miệng lỗ, góc vát và bán kính bo.
- Dung sai lắp ghép tại các bề mặt làm việc.
Các thông số này cần được kiểm soát theo bản vẽ nhằm bảo đảm khả năng lắp ráp và vận hành.
2.2. Độ đồng tâm và độ tròn
Độ đồng tâm giữa lỗ trong và đường kính ngoài có thể ảnh hưởng trực tiếp đến chất lượng lắp ghép, khả năng định vị và độ ổn định của cụm cơ khí.
Vì vậy, khi gia công cần lựa chọn phương án gá đặt, trình tự nguyên công và phương pháp kiểm tra phù hợp.
2.3. Chất lượng bề mặt
Đối với các vị trí có yêu cầu tiếp xúc, dẫn hướng hoặc lắp ghép, độ nhám bề mặt là một trong những yếu tố cần quan tâm.
Tùy yêu cầu kỹ thuật, quy trình có thể bao gồm tiện tinh, doa, mài hoặc các phương pháp hoàn thiện bề mặt thích hợp.
2.4. Gia công rãnh trên thân trụ
Phần rãnh dọc thân cần được kiểm soát về kích thước, vị trí, hình dạng và chất lượng mép gia công.
Các yếu tố cần chú ý bao gồm độ chính xác định vị, độ ổn định khi gá đặt và xử lý ba via sau gia công.
3. Vật liệu có thể lựa chọn khi gia công
Tùy theo điều kiện sử dụng và yêu cầu bản vẽ, các chi tiết dạng này có thể được thiết kế từ nhiều nhóm vật liệu khác nhau:
Thép carbon và thép hợp kim: Phù hợp với nhiều ứng dụng cơ khí, có thể lựa chọn phương án nhiệt luyện khi cần đáp ứng yêu cầu về độ cứng hoặc khả năng chịu mài mòn.
Thép không gỉ (Inox): Được xem xét cho các ứng dụng cần khả năng chống ăn mòn hoặc yêu cầu đặc biệt về môi trường làm việc.
Thép dụng cụ và thép khuôn: Sử dụng trong những ứng dụng cần đặc tính cơ học, độ cứng hoặc khả năng chống mài mòn phù hợp.
Hợp kim kỹ thuật khác: Có thể lựa chọn theo tải trọng, nhiệt độ làm việc, môi trường sử dụng và yêu cầu thiết kế.
Lưu ý: Vật liệu thực tế của sản phẩm trong hình chưa được xác định. Việc lựa chọn vật liệu và khả năng gia công cần căn cứ trên yêu cầu kỹ thuật cụ thể.
4. Quy trình gia công chi tiết cơ khí chính xác theo bản vẽ
Một quy trình gia công điển hình có thể bao gồm các bước sau:
Bước 1 – Tiếp nhận và phân tích bản vẽ
Kiểm tra kích thước, dung sai, vật liệu, độ nhám, yêu cầu nhiệt luyện và số lượng sản phẩm.
Bước 2 – Lựa chọn vật liệu và phương án công nghệ
Xác định phôi, thiết bị, phương pháp gá đặt và trình tự gia công phù hợp.
Bước 3 – Gia công tiện CNC
Tạo hình đường kính ngoài, lỗ trong, mặt đầu và các bề mặt tròn xoay theo yêu cầu.
Bước 4 – Gia công phay hoặc tạo rãnh
Thực hiện các nguyên công tạo rãnh, cửa sổ hoặc biên dạng không tròn xoay trên thân chi tiết.
Bước 5 – Gia công tinh và xử lý bề mặt
Tùy bản vẽ, có thể thực hiện mài tinh, đánh bóng, xử lý nhiệt hoặc công đoạn hoàn thiện khác.
Bước 6 – Kiểm tra chất lượng
Kiểm tra kích thước, dung sai hình học, bề mặt và các yêu cầu kỹ thuật đã được thống nhất.
Quy trình trên mang tính tham khảo. Phương án thực tế được xác định theo bản vẽ và điều kiện sản xuất.
5. Ứng dụng của chi tiết dạng trụ rỗng trong công nghiệp
Các chi tiết có kết cấu tương tự có thể được thiết kế để sử dụng trong:
- Cụm dẫn hướng và định vị cơ khí.
- Hệ thống máy tự động và thiết bị chuyên dùng.
- Cụm máy, đồ gá và thiết bị lắp ráp.
- Kết cấu cơ khí của máy móc sản xuất.
- Các bộ phận thay thế được chế tạo theo bản vẽ.
- Một số ứng dụng trong khuôn mẫu và cơ cấu truyền động, tùy theo thiết kế.
Chức năng cụ thể của sản phẩm cần được xác định dựa trên bản vẽ lắp và điều kiện vận hành.
6. Vì sao nên gia công chi tiết theo bản vẽ?
Gia công theo bản vẽ giúp doanh nghiệp chủ động hơn trong việc kiểm soát thiết kế, vật liệu và các yêu cầu kỹ thuật.
Những lợi ích quan trọng bao gồm:
- Chủ động lựa chọn vật liệu phù hợp với môi trường làm việc.
- Đáp ứng yêu cầu kích thước và dung sai lắp ghép.
- Chế tạo chi tiết thay thế cho thiết bị hiện có.
- Điều chỉnh kết cấu theo nhu cầu cải tiến máy móc.
- Hỗ trợ sản xuất mẫu, đơn hàng nhỏ hoặc đơn hàng định kỳ tùy năng lực đáp ứng.
- Tăng tính chủ động trong công tác bảo trì và sản xuất.
7. VNSEIKO – Tiếp nhận yêu cầu gia công cơ khí chính xác theo bản vẽ
VNSEIKO hướng đến cung cấp các giải pháp sản phẩm cơ khí và vật tư kỹ thuật phục vụ doanh nghiệp công nghiệp.
Các nhóm nhu cầu có thể trao đổi bao gồm:
- Gia công chi tiết cơ khí chính xác theo bản vẽ.
- Chi tiết dạng trục, bạc, ống và trụ rỗng.
- Linh kiện khuôn mẫu và phụ tùng cơ khí.
- Các chi tiết có yêu cầu tiện, phay, mài và hoàn thiện bề mặt.
- Sản phẩm từ thép, inox và vật liệu hợp kim theo yêu cầu kỹ thuật.
Để được tư vấn và xem xét báo giá, khách hàng vui lòng cung cấp bản vẽ 2D/3D, vật liệu, số lượng, dung sai quan trọng, yêu cầu xử lý bề mặt và thời gian cần hàng