
Tin tức
GIA CÔNG CHỐT TRỤ BẬC CHÍNH XÁC – KIỂM SOÁT DUNG SAI ĐƯỜNG KÍNH, ĐỘ ĐỒNG TÂM VÀ CHẤT LƯỢNG BỀ MẶT
Trong cơ khí chính xác, một chi tiết có hình dạng đơn giản vẫn có thể đặt ra những yêu cầu gia công khắt khe. Đặc biệt, với các loại chốt trụ dài, đường kính nhỏ và có nhiều bậc chuyển tiếp, sai lệch kích thước dù rất nhỏ cũng có thể ảnh hưởng trực tiếp đến khả năng lắp ghép và vận hành của cả cụm thiết bị.
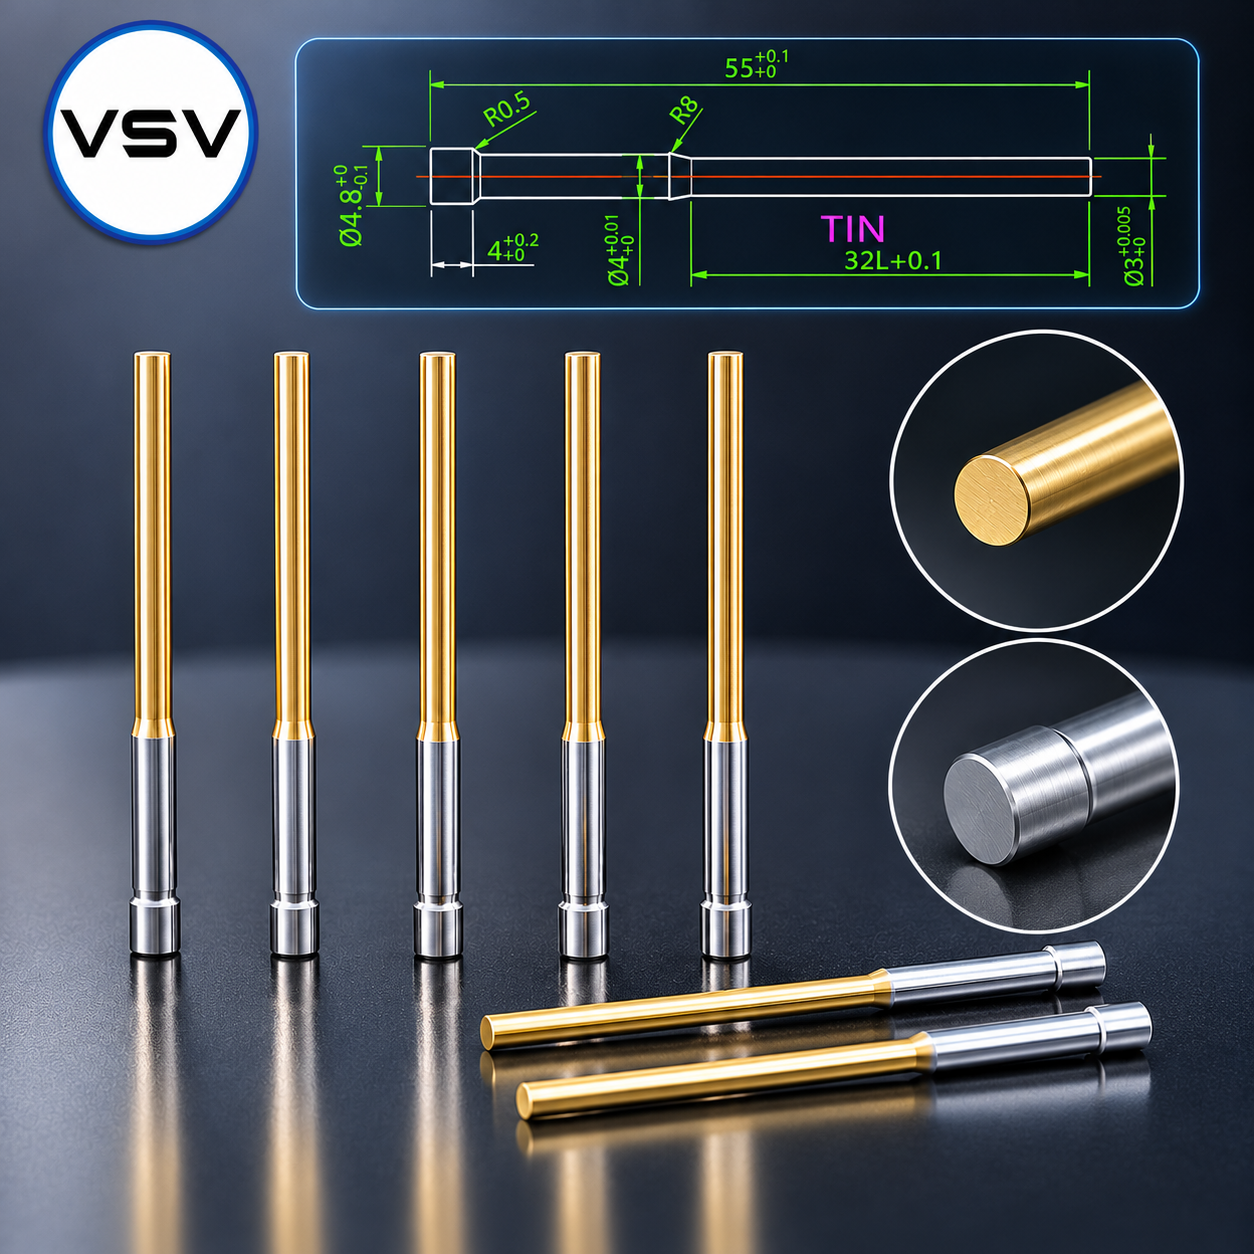
Sản phẩm chốt trụ bậc được giới thiệu trong hình là ví dụ điển hình cho nhóm chi tiết cần chú trọng đồng thời nhiều yếu tố: kích thước đường kính, chiều dài, độ đồng tâm, độ thẳng, biên dạng chuyển tiếp và chất lượng bề mặt.
Tại VNSEIKO, các yêu cầu về linh kiện cơ khí theo bản vẽ luôn được tiếp cận từ góc độ kỹ thuật, nhằm lựa chọn phương án gia công và kiểm soát chất lượng phù hợp với chức năng sử dụng thực tế.
1. Đặc điểm kết cấu của chốt trụ bậc chính xác
Quan sát hình ảnh sản phẩm, chi tiết có dạng trụ dài với các vùng đường kính khác nhau, bao gồm:
- Phần thân trụ nhỏ: Có chiều dài tương đối lớn so với đường kính, bề mặt màu vàng kim.
- Phần chuôi trụ: Có đường kính lớn hơn, bề mặt màu bạc, đóng vai trò là vùng lắp ghép hoặc định vị tùy thiết kế.
- Vai bậc chuyển tiếp: Tạo sự thay đổi đường kính giữa các phần của chi tiết.
- Phần đầu và đáy trụ: Cần được gia công, hoàn thiện theo yêu cầu bản vẽ để đáp ứng điều kiện lắp ráp.
Sự kết hợp giữa thân trụ nhỏ và chuôi bậc khiến việc kiểm soát độ đồng tâm và độ thẳng trở thành những vấn đề quan trọng trong quá trình chế tạo.
Đặc biệt, đối với các chi tiết sản xuất theo lô, tính đồng nhất giữa các sản phẩm cần được duy trì để hạn chế sai lệch khi thay thế hoặc lắp ráp.
2. Phân tích thông số kỹ thuật thể hiện trên bản vẽ
Theo hình ảnh bản vẽ được cung cấp, sản phẩm có các kích thước và dung sai được thể hiện như sau:
| Hạng mục | Thông số thể hiện |
|---|---|
| Chiều dài tổng thể | 55 mm, dung sai +0,1/0 mm |
| Đường kính phần đầu lớn | Ø4,8 mm, dung sai +0/−0,1 mm |
| Chiều dài đoạn đầu | 4 mm, dung sai +0,2/0 mm |
| Đường kính đoạn giữa | Ø4 mm, dung sai +0,01/0 mm |
| Đường kính thân nhỏ | Ø3 mm, dung sai +0,005/0 mm |
| Chiều dài phần thân nhỏ | 32 mm, dung sai +0,1 mm |
| Bán kính chuyển tiếp | R0,5 và R8 |
Tại sao dung sai đường kính lại quan trọng?
Với phần thân có đường kính danh nghĩa Ø3 mm và dung sai +0,005/0 mm, khoảng kích thước cho phép theo ký hiệu thể hiện trên hình là:
Ø3,000 – Ø3,005 mm.
Điều này đồng nghĩa với việc tổng khoảng biến thiên đường kính chỉ là 0,005 mm (5 micromet).
Đây là yêu cầu rất chặt đối với một chi tiết trụ nhỏ, đặc biệt khi xét đến ảnh hưởng của nhiệt độ, độ ổn định máy, dụng cụ gia công và phương pháp đo kiểm.
Tương tự, đoạn đường kính Ø4 mm có dung sai +0,01/0 mm tương ứng với khoảng kích thước Ø4,000 – Ø4,010 mm.
Những yêu cầu này cho thấy quá trình chế tạo không thể chỉ tập trung vào việc tạo ra đúng hình dạng bên ngoài, mà còn phải kiểm soát kích thước ở mức phù hợp với yêu cầu lắp ghép.
3. Thách thức kỹ thuật khi gia công chi tiết trụ dài, đường kính nhỏ
Kiểm soát độ thẳng và biến dạng
Đối với chi tiết có tỷ lệ chiều dài trên đường kính lớn, thân trụ có thể bị ảnh hưởng bởi lực cắt, lực kẹp và rung động trong quá trình gia công.
Nếu phương pháp gá đặt hoặc chế độ cắt không phù hợp, chi tiết có nguy cơ xuất hiện sai lệch độ thẳng hoặc biến dạng.
Vì vậy, việc lựa chọn trình tự gia công, dụng cụ cắt và phương pháp hỗ trợ chi tiết cần được xem xét dựa trên vật liệu và kích thước thực tế.
Kiểm soát độ đồng tâm giữa các bậc
Chi tiết gồm nhiều vùng đường kính khác nhau nên việc duy trì quan hệ đồng trục giữa các bề mặt là một yêu cầu quan trọng.
Sai lệch đồng tâm có thể dẫn đến hiện tượng lắp ghép không ổn định, độ đảo tăng hoặc phát sinh ma sát ngoài dự kiến trong quá trình vận hành.
Tuy nhiên, giới hạn độ đồng tâm hoặc độ đảo cụ thể phải được xác định theo bản vẽ gốc, không thể suy ra chỉ từ dung sai đường kính.
Gia công vai bậc và bán kính chuyển tiếp
Các vị trí chuyển tiếp R0,5 và R8 trên hình cần được xem xét kỹ vì chúng liên quan đến hình dạng kết cấu và khả năng lắp ghép.
Trong quá trình gia công, cần chú trọng:
- Kiểm soát biên dạng bán kính theo bản vẽ.
- Hạn chế ba via tại các vị trí chuyển tiếp.
- Bảo đảm không làm thay đổi kích thước các vùng lân cận.
- Lựa chọn phương pháp hoàn thiện phù hợp với vật liệu và chức năng chi tiết.
Kiểm soát độ nhám bề mặt
Độ nhám có thể ảnh hưởng đến khả năng dẫn hướng, ma sát và độ ổn định khi làm việc.
Với các bề mặt yêu cầu độ chính xác cao, có thể cần áp dụng công đoạn gia công tinh hoặc mài chính xác tùy theo vật liệu, hình dạng và yêu cầu bản vẽ.
Không nên mặc định rằng bề mặt sáng bóng đồng nghĩa với việc đã đạt độ nhám kỹ thuật.
4. Quy trình gia công và kiểm soát chất lượng đề xuất
Đối với nhóm chi tiết chốt trụ bậc, một quy trình kỹ thuật có thể được xây dựng theo các bước:
Bước 1 – Phân tích bản vẽ
Xác định kích thước quan trọng, dung sai, chuẩn đo, yêu cầu vật liệu và những bề mặt có chức năng lắp ghép.
Bước 2 – Lựa chọn vật liệu và phương pháp gia công
Căn cứ vào yêu cầu cơ tính, độ cứng, điều kiện làm việc và số lượng sản phẩm để lựa chọn phôi, phương pháp tiện, mài hoặc công đoạn hoàn thiện phù hợp.
Bước 3 – Gia công tạo hình
Thực hiện gia công các đường kính, vai bậc và bán kính chuyển tiếp theo trình tự nhằm hạn chế sai lệch hình học.
Bước 4 – Gia công tinh
Tập trung vào các vùng đường kính có dung sai chặt và những bề mặt cần chất lượng hoàn thiện cao.
Bước 5 – Kiểm tra chất lượng
Tùy theo yêu cầu bản vẽ, có thể sử dụng panme độ phân giải phù hợp, thiết bị đo quang học, máy đo biên dạng hoặc các phương pháp đo kiểm chuyên dụng.
Đặc biệt, với dung sai đường kính chỉ 5 micromet, cần lựa chọn thiết bị đo có độ không đảm bảo đo phù hợp và kiểm soát điều kiện đo.
Bước 6 – Kiểm tra trước khi bàn giao
Đánh giá tình trạng bề mặt, ba via, kích thước quan trọng và sự đồng nhất của sản phẩm theo tiêu chuẩn nghiệm thu đã thống nhất.
5. Vật liệu và xử lý bề mặt: Không thể đánh giá chỉ qua màu sắc
Hình ảnh cho thấy phần thân trụ có màu vàng kim và phần chuôi có màu bạc.
Tuy nhiên, màu sắc này chưa đủ cơ sở để kết luận chi tiết được chế tạo từ đồng, hợp kim đặc biệt hay đã áp dụng một lớp phủ cụ thể.
Tùy mục đích sử dụng, nhóm chi tiết trụ chính xác có thể được thiết kế từ các loại thép, thép không gỉ hoặc vật liệu kỹ thuật khác.
Trong một số ứng dụng, việc xử lý nhiệt hoặc xử lý bề mặt cũng có thể được cân nhắc để đáp ứng yêu cầu về độ cứng, chống mài mòn hoặc khả năng làm việc.
Đối với sản phẩm thực tế trong hình, cần có bản vẽ hoặc chứng nhận vật liệu để xác nhận chính xác thành phần vật liệu, độ cứng và phương pháp xử lý bề mặt.
6. Ứng dụng của chốt trụ bậc trong sản xuất công nghiệp
Các chi tiết có kết cấu tương tự có thể được sử dụng trong nhiều hệ thống kỹ thuật, tùy theo thiết kế:
- Khuôn mẫu chính xác: Chi tiết định vị, dẫn hướng hoặc cơ cấu chuyển động.
- Thiết bị tự động hóa: Các trục nhỏ, chốt lắp ghép và bộ phận dẫn hướng.
- Đồ gá kiểm tra: Chi tiết định vị và hỗ trợ kiểm tra vị trí.
- Cơ cấu cơ khí chuyên dụng: Các bộ phận có yêu cầu cao về kích thước và độ ổn định lắp ghép.
- Thiết bị công nghiệp: Linh kiện thay thế hoặc chế tạo theo bản vẽ riêng.
Mỗi ứng dụng sẽ có yêu cầu khác nhau về vật liệu, độ chính xác, tải trọng và điều kiện làm việc. Do đó, lựa chọn chi tiết cần dựa trên thông số thiết kế thay vì chỉ dựa vào hình dáng bên ngoài.
7. VNSEIKO – Đồng hành cùng doanh nghiệp trong lĩnh vực cơ khí chính xác
Trong hoạt động sản xuất công nghiệp, chất lượng của một cụm thiết bị được hình thành từ chất lượng của từng linh kiện cấu thành.
Một chi tiết nhỏ có thể ảnh hưởng trực tiếp đến độ chính xác lắp ráp, khả năng thay thế và sự ổn định của hệ thống.
CÔNG TY TNHH SẢN XUẤT VÀ THƯƠNG MẠI VNSEIKO hướng đến cung cấp các giải pháp linh kiện cơ khí chính xác, linh kiện khuôn mẫu và sản phẩm kỹ thuật theo yêu cầu của khách hàng.
VNSEIKO chú trọng:
- Tiếp nhận và phân tích yêu cầu kỹ thuật từ bản vẽ.
- Tư vấn lựa chọn phương án gia công và cung ứng phù hợp.
- Quan tâm đến dung sai kích thước, chất lượng bề mặt và khả năng lắp ghép.
- Phối hợp trao đổi kỹ thuật nhằm làm rõ các yêu cầu đặc biệt.
- Hướng đến quan hệ hợp tác cung ứng ổn định, lâu dài.
Bạn đang cần gia công chốt trụ chính xác hoặc linh kiện theo bản vẽ?
Với những chi tiết có dung sai chặt, việc trao đổi kỹ thuật ngay từ giai đoạn đầu giúp xác định rõ phương án chế tạo, yêu cầu kiểm tra và tiêu chuẩn nghiệm thu.
Hãy gửi bản vẽ hoặc mẫu sản phẩm cho VNSEIKO để được hỗ trợ đánh giá kỹ thuật và báo giá phù hợp.