
Tin tức
GIA CÔNG CHI TIẾT CƠ KHÍ CHÍNH XÁC SKD11 THEO BẢN VẼ – KIỂM SOÁT ĐỒNG TÂM 0.01 MM
Th9
Trong lĩnh vực cơ khí chính xác, chế tạo khuôn, Jig – Fixture và máy tự động hóa, nhiều chi tiết có kích thước không lớn nhưng lại yêu cầu rất cao về độ chính xác hình học, độ đồng tâm và khả năng lắp ghép.
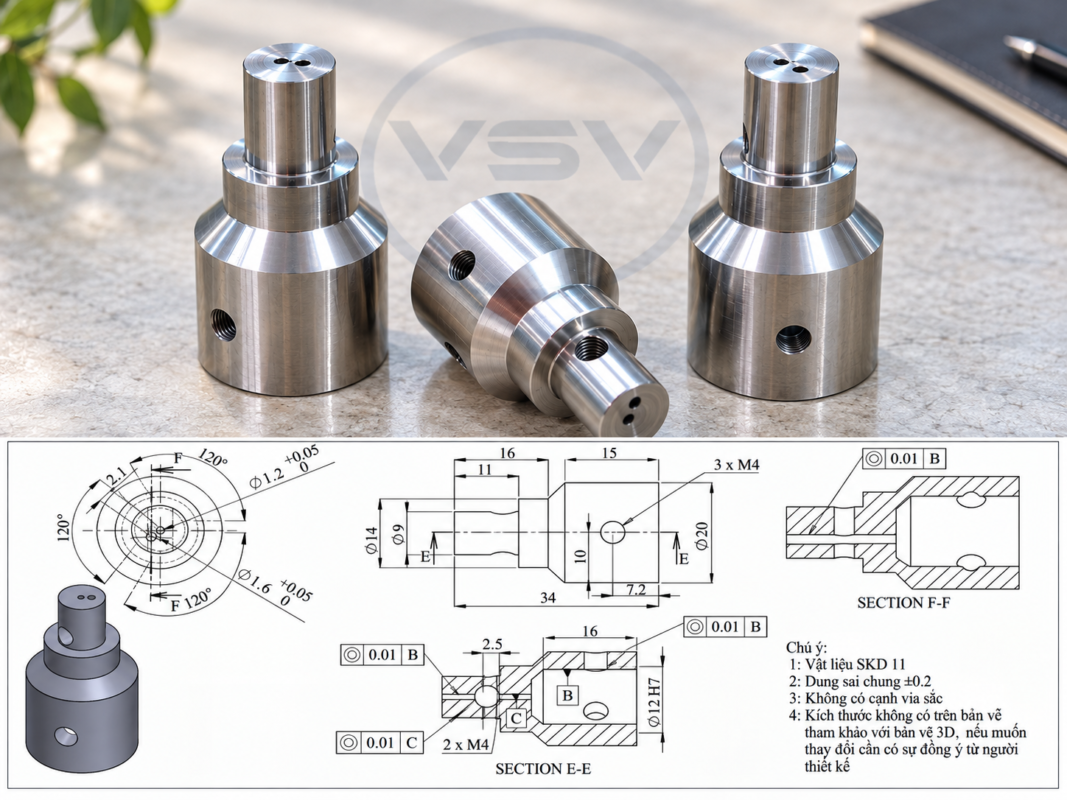
Sản phẩm trong hình là một chi tiết cơ khí chính xác gia công theo bản vẽ, sử dụng vật liệu SKD11, kết cấu gồm nhiều bậc trụ, mặt côn, lỗ tâm và hệ thống lỗ ren bố trí theo nhiều phương.
Điểm đáng chú ý của sản phẩm không nằm ở kích thước tổng thể, mà ở yêu cầu kiểm soát vị trí và độ đồng tâm 0.01 mm tại các bề mặt chức năng.
1. Thông số kỹ thuật chính
Theo bản vẽ kỹ thuật:
- Vật liệu: SKD11
- Đường kính thân lớn: Ø20 mm
- Chiều dài tổng thể: 34 mm
- Các đường kính bậc: Ø14 mm, Ø9 mm
- Vị trí lắp ghép: Ø12 H7
- Hệ thống ren: 3 × M4 và 2 × M4
- Bố trí góc: 120°
- Dung sai chung: ±0.2 mm
- Yêu cầu hình học: có các vị trí kiểm soát đồng tâm 0.01 mm theo chuẩn B và C
- Yêu cầu: không có cạnh via sắc
Những thông số này cho thấy đây không phải một chi tiết tiện thông thường mà là sản phẩm cần phối hợp nhiều nguyên công để bảo đảm quan hệ hình học giữa các bề mặt.
2. SKD11 – Vật liệu phổ biến cho chi tiết cơ khí và linh kiện khuôn yêu cầu chống mài mòn
SKD11 là thép dụng cụ làm việc nguội được sử dụng rộng rãi trong ngành khuôn và cơ khí chính xác.
Vật liệu này thường được lựa chọn cho các chi tiết cần:
- Độ cứng cao sau nhiệt luyện
- Khả năng chống mài mòn tốt
- Làm việc trong điều kiện ma sát và tải cơ học
- Duy trì độ chính xác của bề mặt chức năng
- Tuổi thọ sử dụng cao hơn tại các vị trí dễ hao mòn
SKD11 được ứng dụng trong nhiều loại linh kiện khuôn dập, chốt, insert, chi tiết định vị, dưỡng kiểm và chi tiết máy chuyên dụng.
Tuy nhiên, để khai thác được ưu điểm của SKD11, quá trình gia công cần được xây dựng phù hợp với yêu cầu về nhiệt luyện, lượng dư, biến dạng và công đoạn hoàn thiện chính xác.
3. Điểm khó: kiểm soát độ đồng tâm 0.01 mm
Một trong những yêu cầu kỹ thuật đáng chú ý nhất trên bản vẽ là 0.01 mm tại các vị trí liên quan đến chuẩn B và C.
Với chi tiết dạng trục nhiều bậc, sai lệch giữa các đường kính có thể ảnh hưởng trực tiếp đến:
- Khả năng lắp ghép
- Vị trí làm việc của chi tiết
- Độ ổn định khi quay hoặc chuyển động
- Khả năng định vị
- Tuổi thọ của cụm cơ khí
Vì vậy, khi gia công cần đặc biệt chú ý đến việc thiết lập chuẩn, phương án gá và thứ tự nguyên công.
Nếu thay đổi chuẩn gá không hợp lý giữa các công đoạn, sai số tích lũy có thể khiến từng kích thước riêng lẻ vẫn đạt nhưng quan hệ hình học giữa chúng không đáp ứng bản vẽ.
4. Gia công Ø12 H7 – yêu cầu kiểm soát lắp ghép
Bản vẽ quy định vị trí Ø12 H7.
Đây là kích thước có miền dung sai lắp ghép xác định, vì vậy không thể chỉ gia công theo kích thước danh nghĩa Ø12 mm.
Tùy vào chức năng thực tế của vị trí này, quy trình có thể cần kết hợp các phương pháp gia công tinh thích hợp và kiểm tra bằng thiết bị đo có độ phân giải tương ứng.
Mục tiêu cuối cùng là bảo đảm kích thước thực tế nằm trong miền dung sai yêu cầu và phù hợp với chi tiết đối ứng khi lắp ráp.
5. Hệ thống lỗ và ren M4 bố trí theo nhiều phương
Chi tiết có:
3 × M4 tại phần thân lớn và 2 × M4 tại khu vực phía trước.
Ngoài kích thước ren, vị trí tâm lỗ và quan hệ của chúng với trục chính của sản phẩm cũng cần được kiểm soát.
Đặc biệt, bản vẽ thể hiện các vị trí bố trí theo góc 120°, do đó công đoạn khoan – taro cần có phương án định vị phù hợp để bảo đảm vị trí tương quan giữa các lỗ.
Đây là dạng chi tiết phù hợp với phương án gia công kết hợp tiện CNC + phay/khoan/taro CNC + công đoạn hoàn thiện chính xác, tùy theo yêu cầu thực tế và số lượng sản xuất.
6. Kiểm soát ba via – chi tiết nhỏ nhưng rất quan trọng
Bản vẽ yêu cầu rõ:
“Không có cạnh via sắc.”
Sau các công đoạn khoan, taro, tiện hoặc phay, ba via có thể xuất hiện tại mép lỗ và giao tuyến giữa các bề mặt.
Đối với linh kiện chính xác, xử lý ba via không đơn thuần là vấn đề thẩm mỹ. Ba via còn có thể:
- Cản trở quá trình lắp ráp
- Làm xước chi tiết đối ứng
- Ảnh hưởng vị trí lắp
- Gây sai lệch khi đo kiểm
- Làm giảm độ ổn định của cụm máy
Do đó, công đoạn deburring – phá ba via cần được thực hiện có kiểm soát, tránh phá cạnh quá mức làm thay đổi kích thước chức năng.
7. Quy trình gia công cần kiểm soát từ bản vẽ đến thành phẩm
Đối với sản phẩm dạng này, VNSEIKO định hướng kiểm soát theo chuỗi:
Phân tích bản vẽ → xác định chuẩn gia công → lựa chọn phôi → tiện tạo hình → gia công lỗ/ren → xử lý nhiệt nếu yêu cầu → gia công tinh → xử lý ba via → đo kiểm → hoàn thiện sản phẩm.
Đặc biệt với các kích thước có yêu cầu 0.01 mm, việc kiểm soát không chỉ thực hiện ở bước cuối mà cần được tính toán ngay từ phương án công nghệ.
8. Ứng dụng
Các chi tiết SKD11 gia công chính xác theo bản vẽ có thể được sử dụng trong:
- Linh kiện khuôn dập
- Khuôn nhựa
- Jig – Fixture
- Chốt định vị
- Chi tiết dẫn hướng
- Cơ cấu máy tự động
- Máy chuyên dụng
- Thiết bị kiểm tra
- Dưỡng và đồ gá
- Các cụm cơ khí yêu cầu độ chính xác lắp ghép cao
9. VNSEIKO – GIA CÔNG CHI TIẾT CƠ KHÍ CHÍNH XÁC THEO BẢN VẼ
Trong cơ khí chính xác, một chi tiết chỉ dài vài chục milimet vẫn có thể yêu cầu nhiều công đoạn và phương pháp kiểm soát nghiêm ngặt.
Kích thước đúng chưa đủ – các yêu cầu về đồng tâm, vị trí, chuẩn, dung sai lắp ghép và chất lượng bề mặt cũng phải được kiểm soát đồng bộ.
VNSEIKO nhận gia công chi tiết cơ khí chính xác, linh kiện khuôn, Jig – Fixture và các sản phẩm phi tiêu chuẩn theo bản vẽ khách hàng.
Quý khách có nhu cầu gia công vui lòng gửi:
Bản vẽ 2D/3D → Vật liệu → Dung sai → Xử lý nhiệt/bề mặt → Số lượng → Yêu cầu kiểm tra
để VNSEIKO phân tích phương án công nghệ và báo giá phù hợp.