Tin tức
GIA CÔNG CƠ KHÍ CHÍNH XÁC KẾT HỢP MẠ BỀ MẶT – SỰ KHÁC BIỆT TRƯỚC VÀ SAU KHI XỬ LÝ
Trong ngành cơ khí chính xác, một chi tiết đạt kích thước theo bản vẽ chưa đồng nghĩa với việc sản phẩm đã hoàn thiện. Đối với những linh kiện yêu cầu xử lý bề mặt, chất lượng sau mạ còn phụ thuộc vào độ chính xác gia công ban đầu, công nghệ phủ và khả năng kiểm soát kích thước sau xử lý.
Tại VNSEIKO Việt Nam, chúng tôi chú trọng tư vấn giải pháp gia công linh kiện cơ khí theo bản vẽ, kết hợp các yêu cầu hoàn thiện bề mặt phù hợp với mục đích sử dụng của khách hàng.
1. Sự khác biệt giữa chi tiết cơ khí trước mạ và sau mạ
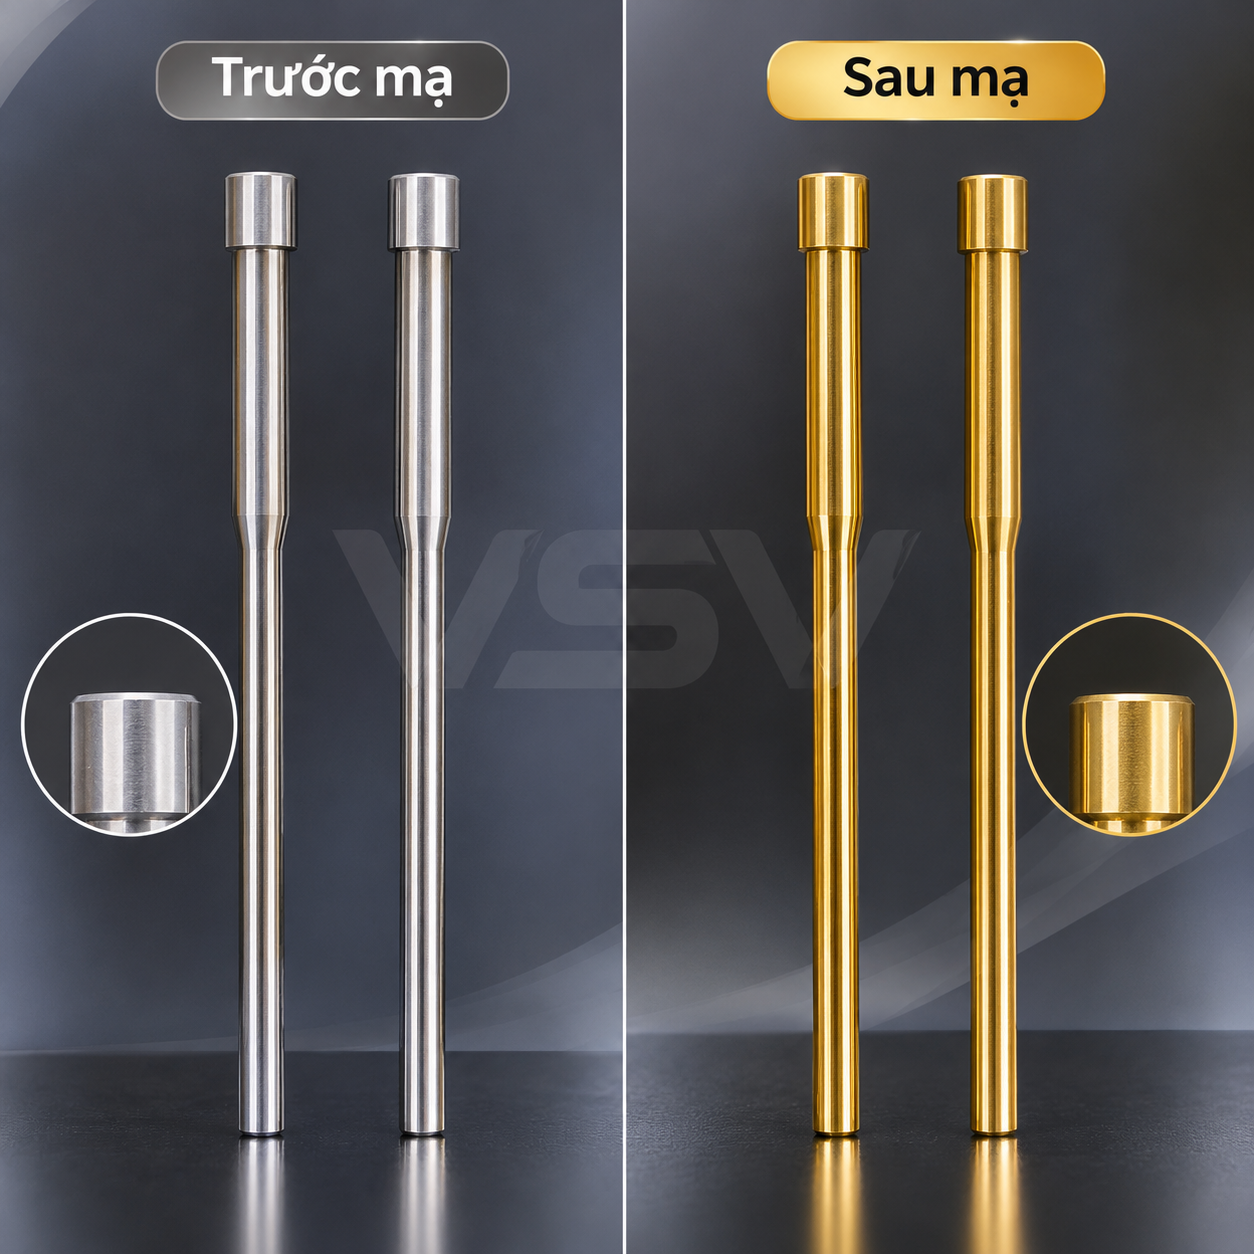
Hình ảnh minh họa cho thấy hai trạng thái hoàn thiện bề mặt của chi tiết dạng trục bậc:
Trước mạ: Chi tiết có bề mặt kim loại màu bạc, thể hiện hình dạng sau quá trình gia công cơ khí.
Sau mạ: Chi tiết có bề mặt màu vàng kim, tạo sự khác biệt rõ rệt về ngoại quan so với trạng thái ban đầu.
Tuy nhiên, giá trị của công đoạn mạ không chỉ nằm ở màu sắc. Tùy theo loại lớp phủ và quy trình áp dụng, xử lý bề mặt có thể giúp cải thiện những đặc tính quan trọng như khả năng chống ăn mòn, chống mài mòn hoặc đáp ứng các yêu cầu chức năng riêng biệt.
Một lớp mạ chất lượng phải đáp ứng yêu cầu kỹ thuật, không chỉ có ngoại quan đẹp.
2. Gia công trục bậc chính xác – Nền tảng trước khi xử lý bề mặt
Các chi tiết dạng trục dài, đường kính nhỏ và có nhiều bậc chuyển tiếp thường đặt ra những yêu cầu kỹ thuật đáng chú ý.
2.1. Kiểm soát độ đồng tâm và độ đảo
Đối với trục có nhiều đường kính khác nhau, độ đồng tâm và độ đảo giữa các bề mặt lắp ghép có thể ảnh hưởng trực tiếp đến khả năng vận hành của cụm máy.
Quá trình gia công cần lựa chọn phương án gá đặt và chế độ cắt phù hợp để hạn chế sai lệch hình học.
2.2. Hạn chế biến dạng trong quá trình tiện
Chi tiết có tỷ lệ chiều dài trên đường kính lớn dễ chịu ảnh hưởng của lực cắt và rung động.
Việc lựa chọn dụng cụ cắt, tốc độ gia công, lượng chạy dao và phương pháp hỗ trợ phôi có vai trò quan trọng trong việc duy trì độ thẳng và chất lượng bề mặt.
2.3. Kiểm soát độ nhám bề mặt
Chất lượng bề mặt trước mạ có thể ảnh hưởng đến ngoại quan và đặc tính của lớp phủ sau xử lý.
Tùy yêu cầu kỹ thuật, chi tiết có thể cần được tiện tinh, mài hoặc đánh bóng trước khi thực hiện các công đoạn làm sạch và xử lý bề mặt.
3. Công nghệ mạ bề mặt kim loại mang lại những lợi ích gì?
Tùy vào vật liệu nền, loại lớp mạ và môi trường làm việc, công nghệ xử lý bề mặt có thể mang lại các lợi ích sau:
3.1. Cải thiện khả năng chống ăn mòn
Một số hệ lớp mạ được thiết kế nhằm hạn chế tác động của môi trường đến vật liệu nền, góp phần bảo vệ chi tiết trong điều kiện sử dụng phù hợp.
3.2. Nâng cao khả năng chống mài mòn
Các lớp phủ kỹ thuật chuyên dụng có thể cải thiện khả năng chịu mài mòn tại những bề mặt thường xuyên tiếp xúc hoặc ma sát.
Hiệu quả thực tế phụ thuộc vào thành phần lớp phủ, độ cứng, độ bám dính và điều kiện vận hành.
3.3. Cải thiện chất lượng ngoại quan
Lớp mạ có thể tạo màu sắc và hiệu ứng bề mặt theo yêu cầu, góp phần nâng cao tính thẩm mỹ của sản phẩm.
3.4. Hỗ trợ nâng cao tuổi thọ linh kiện
Khi được lựa chọn đúng công nghệ, kiểm soát chất lượng và sử dụng trong điều kiện phù hợp, lớp phủ có thể góp phần kéo dài thời gian làm việc của chi tiết.
4. Thách thức lớn nhất: Kiểm soát dung sai sau mạ
Đây là một trong những vấn đề quan trọng khi gia công linh kiện cơ khí chính xác kết hợp xử lý bề mặt.
Chi tiết đạt dung sai trước mạ nhưng vẫn có thể không đạt kích thước cuối cùng nếu không tính đến chiều dày lớp phủ.
Đối với trục tròn được phủ đồng đều, chiều dày lớp phủ có thể làm tăng đường kính ngoài của chi tiết. Mức thay đổi thực tế phụ thuộc vào công nghệ và sự phân bố lớp phủ.
Vì vậy, cần xác định rõ:
- Kích thước yêu cầu trước và sau mạ.
- Chiều dày lớp phủ theo bản vẽ hoặc tiêu chuẩn kỹ thuật.
- Dung sai tại các vị trí lắp ghép.
- Yêu cầu về độ đồng đều và độ bám dính.
- Phương pháp kiểm tra chất lượng sau xử lý.
Đặc biệt, với những chi tiết có đường kính nhỏ và dung sai chặt chẽ, việc phối hợp giữa gia công cơ khí và xử lý bề mặt cần được tính toán ngay từ giai đoạn lập quy trình sản xuất.
5. Quy trình gia công và hoàn thiện bề mặt cần được kiểm soát như thế nào?
Một quy trình tham khảo có thể bao gồm:
Bước 1 – Phân tích bản vẽ kỹ thuật: Xác định vật liệu, kích thước, dung sai, độ nhám và yêu cầu lớp phủ.
Bước 2 – Gia công tạo hình: Tiện CNC hoặc sử dụng các phương pháp gia công phù hợp để tạo biên dạng chi tiết.
Bước 3 – Gia công tinh và kiểm tra: Kiểm soát kích thước, độ thẳng, độ đồng tâm và chất lượng bề mặt trước khi xử lý.
Bước 4 – Xử lý bề mặt: Thực hiện công nghệ mạ hoặc phủ đã được lựa chọn theo yêu cầu kỹ thuật.
Bước 5 – Kiểm tra sau xử lý: Đánh giá kích thước cuối cùng, ngoại quan và các đặc tính lớp phủ theo tiêu chí đã thống nhất.
Quy trình cụ thể cần được điều chỉnh tùy theo loại vật liệu, công nghệ phủ và yêu cầu của từng sản phẩm.
6. VNSEIKO Việt Nam – Gia công cơ khí chính xác theo bản vẽ kỹ thuật
VNSEIKO Việt Nam hướng đến việc cung cấp giải pháp gia công linh kiện cơ khí đáp ứng yêu cầu kỹ thuật và ứng dụng thực tế của khách hàng.
Các nhóm sản phẩm có thể trao đổi tư vấn gia công bao gồm:
- Trục bậc và trục cơ khí chính xác.
- Chốt định vị, chốt dẫn hướng và linh kiện khuôn.
- Chi tiết tiện CNC theo bản vẽ.
- Linh kiện cơ khí phi tiêu chuẩn.
- Chi tiết có yêu cầu hoàn thiện và xử lý bề mặt.
Chúng tôi chú trọng việc phân tích kết cấu, lựa chọn phương án gia công và kiểm soát những yếu tố ảnh hưởng đến chất lượng sản phẩm.
Gia công chính xác là nền tảng – Hoàn thiện bề mặt là bước nâng cao giá trị
Sự khác biệt giữa chi tiết trước mạ và sau mạ không chỉ thể hiện ở màu sắc mà còn đặt ra yêu cầu về sự phối hợp giữa gia công cơ khí, công nghệ bề mặt và kiểm soát chất lượng.
VNSEIKO Việt Nam – Đồng hành cùng doanh nghiệp trong các yêu cầu gia công cơ khí chính xác và hoàn thiện linh kiện theo bản vẽ.