
Tin tức
CÔNG NGHỆ PHỦ DLC (DIAMOND-LIKE CARBON) – GIẢI PHÁP NÂNG CAO ĐỘ CỨNG, CHỐNG MÀI MÒN VÀ TỐI ƯU TUỔI THỌ LINH KIỆN CƠ KHÍ CHÍNH XÁC
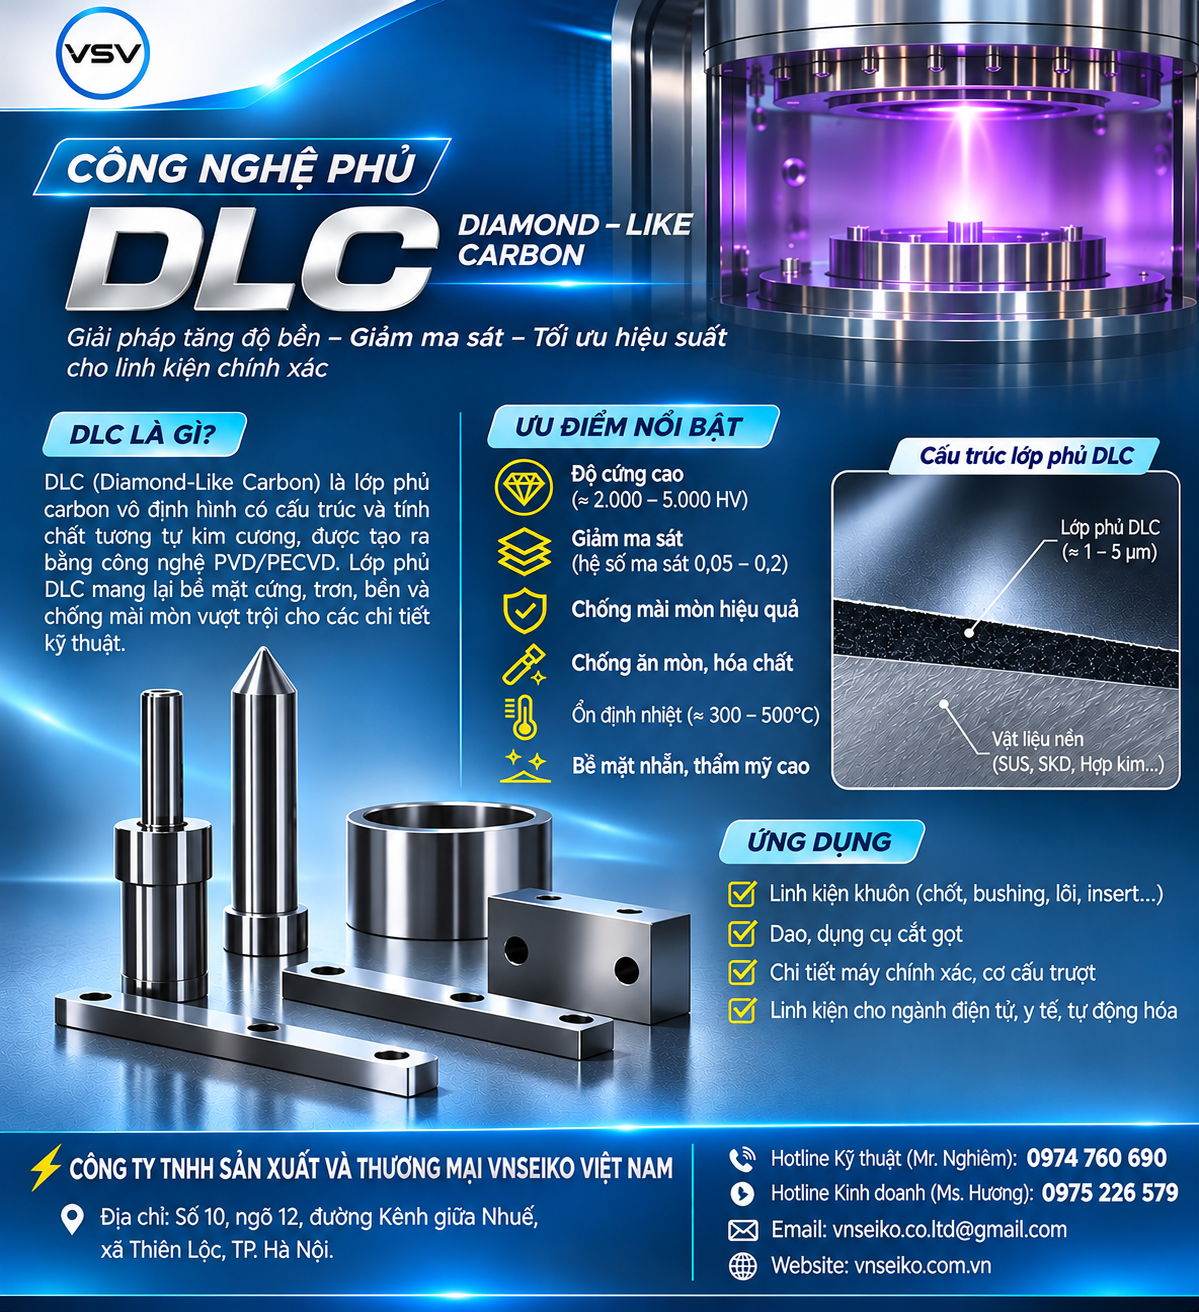 Trong ngành cơ khí chính xác, khuôn mẫu và sản xuất công nghiệp hiện đại, yêu cầu về độ bền, khả năng chống mài mòn và chất lượng bề mặt ngày càng khắt khe. Đặc biệt, đối với các linh kiện thường xuyên chịu ma sát, chuyển động liên tục hoặc làm việc trong điều kiện tải trọng cao, việc lựa chọn công nghệ xử lý bề mặt phù hợp đóng vai trò quan trọng trong việc nâng cao hiệu suất và tuổi thọ sản phẩm.
Công nghệ phủ DLC (Diamond-Like Carbon) là một trong những giải pháp kỹ thuật bề mặt tiên tiến, được ứng dụng nhằm cải thiện khả năng chống mài mòn, giảm hệ số ma sát và bảo vệ bề mặt các chi tiết cơ khí có yêu cầu độ chính xác cao.
1. CÔNG NGHỆ PHỦ DLC LÀ GÌ?
DLC (Diamond-Like Carbon) là lớp phủ carbon vô định hình có cấu trúc liên kết carbon mang đặc tính tương tự kim cương ở một số phương diện.
Lớp phủ DLC có thể chứa hai dạng liên kết carbon chủ yếu:
- Liên kết sp³: Góp phần tạo nên độ cứng và khả năng chống mài mòn.
- Liên kết sp²: Ảnh hưởng đến tính chất ma sát, độ dẫn điện và các đặc tính cơ học của lớp phủ.
Tỷ lệ giữa các dạng liên kết, hàm lượng hydro và thành phần pha tạp quyết định đặc tính của từng loại DLC.
Nhờ cấu trúc đặc biệt, DLC có thể mang lại sự kết hợp giữa độ cứng cao, hệ số ma sát thấp và khả năng chống mài mòn tốt.
Đây là công nghệ xử lý bề mặt được quan tâm trong các lĩnh vực cơ khí chính xác, linh kiện khuôn mẫu, thiết bị tự động hóa và nhiều ứng dụng công nghiệp khác.
2. NHỮNG ƯU ĐIỂM NỔI BẬT CỦA CÔNG NGHỆ PHỦ DLC
2.1. Nâng cao độ cứng bề mặt
Một trong những ưu điểm quan trọng của DLC là khả năng cải thiện độ cứng bề mặt chi tiết.
Tùy thuộc vào cấu trúc và phương pháp phủ, độ cứng của lớp DLC có thể đạt khoảng 10–40 GPa, thậm chí cao hơn đối với một số hệ lớp phủ đặc biệt.
Đặc tính này giúp bề mặt chi tiết tăng khả năng chống lại các tác động cơ học trong quá trình làm việc.
2.2. Giảm hệ số ma sát
Lớp phủ DLC có thể tạo ra bề mặt có hệ số ma sát thấp trong những điều kiện làm việc phù hợp.
Lợi ích bao gồm:
- Giảm lực ma sát giữa các bề mặt tiếp xúc.
- Hạn chế hiện tượng mài mòn do chuyển động lặp lại.
- Giảm nguy cơ bó kẹt và trầy xước bề mặt.
- Hỗ trợ cải thiện hiệu suất hoạt động của cơ cấu chuyển động.
- Có thể giảm nhu cầu bôi trơn trong một số ứng dụng.
Hệ số ma sát thực tế phụ thuộc vào loại DLC, vật liệu tiếp xúc, tải trọng, môi trường và điều kiện bôi trơn.
2.3. Tăng khả năng chống mài mòn
Đối với những chi tiết làm việc liên tục trong môi trường có ma sát, hiện tượng mài mòn bề mặt có thể gây sai lệch kích thước và ảnh hưởng đến độ chính xác vận hành.
Công nghệ phủ DLC giúp:
- Hạn chế hao mòn bề mặt.
- Giảm nguy cơ hình thành vết xước.
- Bảo vệ các vùng tiếp xúc chịu ma sát.
- Kéo dài chu kỳ sử dụng linh kiện trong điều kiện phù hợp.
- Giảm tần suất thay thế và bảo trì thiết bị.
Đây là ưu điểm đáng chú ý đối với các linh kiện cơ khí chính xác có chi phí chế tạo cao.
2.4. Cải thiện khả năng chống bám dính
Trong một số ứng dụng gia công và khuôn mẫu, hiện tượng vật liệu bám dính lên bề mặt chi tiết có thể làm giảm chất lượng sản phẩm.
Lớp phủ DLC được lựa chọn phù hợp có thể hỗ trợ hạn chế bám dính, giảm ma sát và cải thiện quá trình tách sản phẩm khỏi bề mặt tiếp xúc.
Tuy nhiên, hiệu quả phụ thuộc vào loại vật liệu gia công, nhiệt độ, điều kiện tiếp xúc và đặc tính của lớp phủ.
2.5. Lớp phủ mỏng, phù hợp với linh kiện chính xác
Một ưu điểm của DLC là có thể tạo lớp phủ với chiều dày tương đối nhỏ.
Đối với nhiều ứng dụng công nghiệp, chiều dày lớp phủ thường nằm trong khoảng 0,5–5 µm, tùy công nghệ và yêu cầu kỹ thuật.
Nhờ đó, DLC có tiềm năng ứng dụng cho các linh kiện yêu cầu dung sai chặt.
Tuy nhiên, lớp phủ vẫn làm thay đổi kích thước bề mặt. Vì vậy, cần tính toán chiều dày phủ ngay từ giai đoạn thiết kế và gia công để bảo đảm dung sai thành phẩm.
3. NGUYÊN LÝ VÀ QUY TRÌNH PHỦ DLC
DLC thường được tạo thành bằng các công nghệ lắng đọng màng mỏng như:
PVD (Physical Vapor Deposition): Lắng đọng vật lý từ pha hơi.
PACVD/PECVD (Plasma-Assisted/Plasma-Enhanced Chemical Vapor Deposition): Lắng đọng hóa học từ pha hơi có hỗ trợ plasma.
Tùy công nghệ, vật liệu nền và đặc tính lớp phủ mong muốn, quy trình có thể bao gồm:
Bước 1 – Kiểm tra bề mặt vật liệu
Đánh giá tình trạng bề mặt, độ nhám, độ sạch và các yêu cầu kỹ thuật trước khi phủ.
Bước 2 – Làm sạch chi tiết
Loại bỏ dầu mỡ, bụi bẩn và tạp chất nhằm tạo điều kiện thuận lợi cho độ bám dính của lớp phủ.
Bước 3 – Xử lý hoạt hóa bề mặt
Sử dụng phương pháp phù hợp để chuẩn bị bề mặt trước khi lắng đọng.
Bước 4 – Tạo lớp trung gian (nếu cần)
Một số hệ phủ sử dụng lớp trung gian nhằm cải thiện độ bám dính và kiểm soát ứng suất giữa lớp DLC và vật liệu nền.
Bước 5 – Tiến hành phủ DLC
Chi tiết được đưa vào thiết bị phủ chuyên dụng. Các thông số như áp suất, nhiệt độ, nguồn plasma, điện áp phân cực và thời gian phủ được kiểm soát theo quy trình công nghệ.
Bước 6 – Kiểm tra chất lượng
Tùy yêu cầu sản phẩm, có thể đánh giá:
- Chiều dày lớp phủ.
- Độ bám dính.
- Độ cứng bề mặt.
- Độ nhám.
- Khả năng chống mài mòn.
- Ngoại quan và độ đồng đều lớp phủ.
4. ỨNG DỤNG CỦA DLC TRONG NGÀNH CƠ KHÍ CHÍNH XÁC
4.1. Linh kiện khuôn mẫu
Trong ngành khuôn mẫu, nhiều chi tiết thường xuyên chịu ma sát và chuyển động lặp lại.
DLC có thể được xem xét ứng dụng cho:
- Chốt dẫn hướng.
- Chốt đẩy.
- Lõi khuôn.
- Chi tiết trượt.
- Các bề mặt tiếp xúc chịu ma sát.
- Linh kiện khuôn có yêu cầu hạn chế bám dính.
Lựa chọn lớp phủ cần căn cứ vào vật liệu nền, nhiệt độ vận hành và điều kiện tải trọng thực tế.
4.2. Linh kiện máy và thiết bị tự động hóa
Các hệ thống tự động hóa yêu cầu chuyển động ổn định, độ chính xác cao và khả năng vận hành liên tục.
DLC có thể hỗ trợ cải thiện đặc tính bề mặt cho một số chi tiết như:
- Trục chuyển động.
- Chốt định vị.
- Cơ cấu trượt.
- Chi tiết dẫn hướng.
- Linh kiện tiếp xúc cơ học.
- Bộ phận có yêu cầu giảm ma sát.
4.3. Dụng cụ cắt và chi tiết gia công
Đối với một số ứng dụng gia công vật liệu phù hợp, DLC có thể góp phần giảm ma sát và hạn chế hiện tượng vật liệu bám dính lên dụng cụ.
Đặc biệt, một số hệ DLC được ứng dụng trong gia công nhôm, hợp kim màu và các vật liệu không chứa sắt.
Tuy nhiên, không phải mọi loại DLC đều phù hợp với gia công thép ở nhiệt độ cao. Việc lựa chọn cần dựa trên điều kiện cắt thực tế.
4.4. Linh kiện yêu cầu độ chính xác và độ bền bề mặt cao
DLC còn được nghiên cứu và ứng dụng cho nhiều chi tiết có yêu cầu đặc biệt về:
- Khả năng chống mài mòn.
- Độ ổn định khi vận hành.
- Đặc tính ma sát.
- Khả năng bảo vệ bề mặt.
- Tuổi thọ làm việc.
5. SO SÁNH CÔNG NGHỆ PHỦ DLC VỚI MỘT SỐ LỚP PHỦ KHÁC
| Tiêu chí | DLC | TiN | CrN |
|---|---|---|---|
| Đặc tính nổi bật | Ma sát thấp, chống mài mòn | Độ cứng và chống mài mòn | Chống mài mòn, chống ăn mòn |
| Màu sắc điển hình | Đen, xám đậm | Vàng | Xám bạc |
| Khả năng giảm ma sát | Thường tốt trong điều kiện phù hợp | Phụ thuộc điều kiện | Phụ thuộc điều kiện |
| Ứng dụng tiêu biểu | Cơ cấu trượt, chi tiết ma sát | Dụng cụ cắt, khuôn | Khuôn, chi tiết chịu mài mòn |
Lưu ý: Đây là bảng so sánh định tính. Hiệu quả thực tế phụ thuộc vào thành phần lớp phủ, vật liệu nền, công nghệ lắng đọng và điều kiện vận hành.
6. NHỮNG YẾU TỐ CẦN LƯU Ý KHI LỰA CHỌN PHỦ DLC
Để đạt hiệu quả kỹ thuật, doanh nghiệp cần đánh giá các yếu tố sau:
Vật liệu nền: DLC có thể được áp dụng trên nhiều loại vật liệu nhưng cần xác định khả năng tương thích và yêu cầu xử lý trước phủ.
Độ cứng nền: Nền quá mềm hoặc biến dạng lớn dưới tải trọng có thể ảnh hưởng đến độ bền của lớp phủ.
Chiều dày lớp phủ: Phải phù hợp với dung sai kích thước và điều kiện làm việc.
Độ nhám bề mặt: Chất lượng bề mặt trước phủ có ảnh hưởng đáng kể đến đặc tính lớp phủ sau xử lý.
Nhiệt độ làm việc: Cần lựa chọn loại DLC có giới hạn nhiệt độ phù hợp với môi trường vận hành.
Độ bám dính: Phụ thuộc vào công nghệ phủ, xử lý bề mặt, lớp trung gian và đặc tính vật liệu nền.
Đặc biệt, đối với các linh kiện có dung sai ở mức micromet, cần kiểm soát kích thước trước và sau phủ để tránh sai lệch ngoài giới hạn cho phép.
7. GIẢI PHÁP GIA CÔNG CƠ KHÍ CHÍNH XÁC VÀ TỐI ƯU BỀ MẶT TẠI VNSEIKO
Trong lĩnh vực sản xuất cơ khí chính xác, chất lượng sản phẩm không chỉ được quyết định bởi kích thước và hình dạng chi tiết mà còn phụ thuộc vào vật liệu, độ nhám và đặc tính bề mặt trong quá trình sử dụng.
CÔNG TY TNHH SẢN XUẤT VÀ THƯƠNG MẠI VNSEIKO định hướng cung cấp các giải pháp cơ khí chính xác đáp ứng yêu cầu kỹ thuật của khách hàng, đặc biệt trong lĩnh vực linh kiện khuôn mẫu và chi tiết máy công nghiệp.
Đối với những sản phẩm có yêu cầu về khả năng chống mài mòn, giảm ma sát hoặc cải thiện tuổi thọ bề mặt, việc nghiên cứu lựa chọn công nghệ phủ DLC phù hợp là một hướng giải pháp đáng quan tâm.
VNSEIKO chú trọng các yếu tố kỹ thuật như:
- Lựa chọn vật liệu phù hợp với yêu cầu sử dụng.
- Gia công theo bản vẽ và dung sai kỹ thuật.
- Kiểm soát kích thước và chất lượng bề mặt.
- Đánh giá yêu cầu xử lý bề mặt của từng sản phẩm.
- Trao đổi giải pháp kỹ thuật theo điều kiện vận hành thực tế.
Khả năng cung cấp dịch vụ phủ DLC cụ thể, loại lớp phủ và các chỉ tiêu kỹ thuật cần được xác nhận theo từng yêu cầu trước khi báo giá.
8. KẾT LUẬN
Công nghệ phủ DLC là một giải pháp xử lý bề mặt có giá trị trong ngành cơ khí chính xác và sản xuất công nghiệp hiện đại.
Với những ưu điểm như độ cứng cao, khả năng giảm ma sát và chống mài mòn, DLC có thể góp phần nâng cao hiệu quả hoạt động và tuổi thọ của nhiều loại linh kiện khi được lựa chọn đúng với điều kiện sử dụng.
Đối với doanh nghiệp sản xuất khuôn mẫu, thiết bị tự động hóa và linh kiện cơ khí chính xác, việc kết hợp giữa gia công chính xác – lựa chọn vật liệu – kiểm soát dung sai – xử lý bề mặt là hướng tiếp cận quan trọng nhằm tối ưu chất lượng sản phẩm.